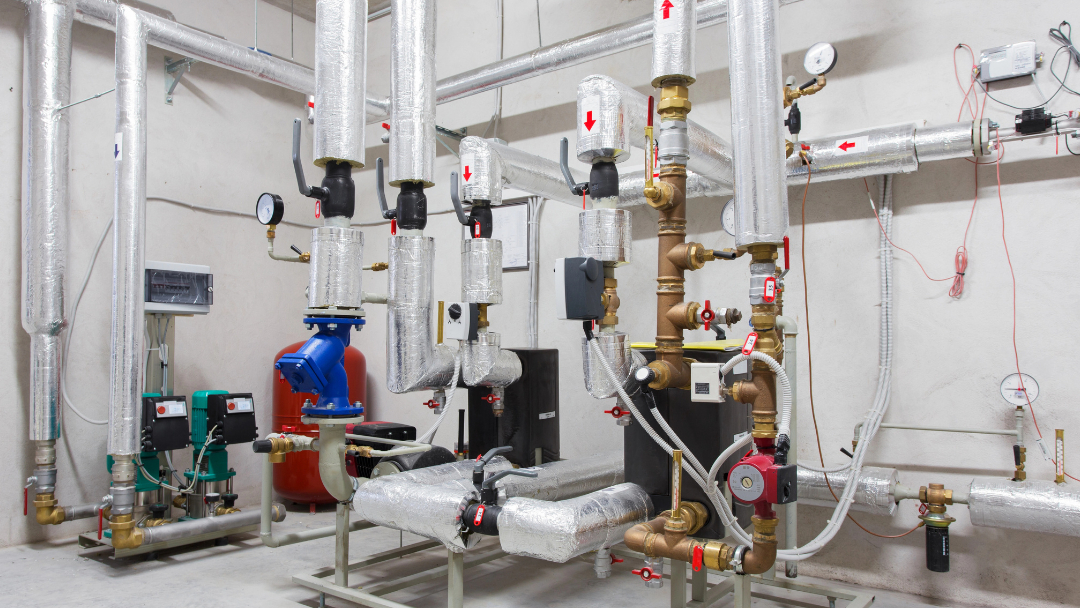
Nel contesto della
transizione energetica globale, la
coibentazione industriale emerge come pilastro strategico per ridurre gli sprechi termici e ottimizzare i processi produttivi. Secondo dati ENEA, gli impianti industriali non isolati possono disperdere fino al
40% dell'energia termica generata, con conseguenti costi elevati e impatti ambientali.
La coibentazione non si limita al risparmio energetico: garantisce sicurezza per gli operatori, stabilizza processi produttivi sensibili e riduce le emissioni di CO₂. In questo articolo, esploreremo tecnologie, materiali e best practice per implementare soluzioni di isolamento termico efficienti.
Materiali per Coibentazione Industriale: Caratteristiche Tecniche e Selezione
Materiali Tradizionali
Lana Minerale (Rockwool):
- Conducibilità termica: 0.034-0.040 W/mK
- Temperatura massima: 850°C
- Applicazioni tipiche: Forni industriali, camini, tubazioni ad alta temperatura
- Vantaggi: Resistenza al fuccio, ottima insonorizzazione
- Svantaggi: Sensibilità all’umidità, necessità di barriere al vapore
Schiume Poliuretaniche (PUR/PIR):
- Conducibilità termica: 0.022-0.028 W/mK
- Intervallo termico: -50°C a +120°C
- Utilizzo comune: Serbatoi criogenici, celle frigorifere
- Punti di forza: Leggerezza, facilità di installazione
Materiali Innovativi
Aerogel Silicico:
- Spessore ridotto del 70% rispetto agli isolanti tradizionali
- Resistenza termica: 10.8 m²K/W
- Costo medio: €20-40/m² (fonte: MarketsandMarkets 2023)
- Campi di applicazione: Industria aerospaziale, impianti con spazio limitato
Micelio Fungino (Bio-based):
- Materiale eco-sostenibile derivato da scarti agricoli
- Resistenza al fuoco: Classe B1
- Proiezioni di mercato: Competitivo entro il 2025
Applicazioni Pratiche della Coibentazione Industriale
Settore Chimico-Farmaceutico
Nei reattori chimici e negli impianti farmaceutici, la
coibentazione termica gioca un ruolo critico per garantire processi sicuri, efficienti e conformi agli standard internazionali. Le esigenze chiave includono:
- Stabilità termica (±0,5°C):
- Fondamentale per reazioni esotermiche o sintesi di principi attivi sensibili.
- Materiali consigliati: Aerogel silicico (conducibilità termica 0,015 W/mK) o fibre ceramiche (resistenti fino a 1260°C).
- Tecnologie avanzate: Sistemi di controllo termico con sensori integrati per correzioni in tempo reale.
- Protezione da contaminazioni esterne:
- Materiali a superficie liscia e non porosa (es. schiume PIR rivestite in PVC) per evitare accumulo di particelle.
- Soluzioni con certificazione FDA o GMP (Good Manufacturing Practice) per ambienti sterili.
- Resistenza a acidi e solventi aggressivi:
- Isolanti chimicamente inerti come PTFE espanso o vetro cellulare, ideali per ambienti con acidi solforici o solventi organici.
Case Study: Produttore Farmaceutico Tedesco
Un’azienda leader nella produzione di vaccini ha implementato un sistema di coibentazione in
aerogel su 12 reattori da 5.000 litri:
- Risultati:
- Riduzione del 30% dei tempi di sterilizzazione (da 90 a 63 minuti), grazie al mantenimento stabile a 180°C.
- Risparmio energetico annuo: €240.000.
- Conformità alle normative EMA (Agenzia Europea dei Medicinali) per la tracciabilità termica.
Impianti Criogenici
Nello stoccaggio di
gas liquefatti (LNG, azoto, ossigeno) a temperature fino a
-162°C, la coibentazione previene la formazione di ghiaccio, riduce il boil-off gas e garantisce sicurezza operativa.
Materiali più Utilizzati
| Materiale |
Spessore |
Conducibilità Termica |
Applicazioni Tipiche |
| Poliuretano (PUR) |
200 mm |
0,023 W/mK |
Serbatoi LNG, trasporto criogenico |
| Perlite espansa |
300 mm |
0,045 W/mK |
Stoccaggio a lungo termine |
| Vacuum Insulated Panels (VIP) |
50 mm |
0,004 W/mK |
Impianti spaziali, medicali |
Vantaggi Comparativi:
- Poliuretano: Costo contenuto e facilità di installazione, ideale per grandi volumi.
- Perlite: Economica e resistente al fuoco, ma richiede maggiore spessore.
- VIP: Prestazioni superiori (-196°C con spessori minimi), perfetti per spazi limitati.
Esempio Pratico: Terminale LNG in Norvegia
Un impianto di stoccaggio da 250.000 m³ ha adottato un sistema ibrido
PUR + barriera al vapore in alluminio:
- Risultati:
- Riduzione del boil-off gas dal 0,15% al 0,05% giornaliero.
- Risparmio annuale: €1,2 milioni (equivalente a 4.800 tonnellate di CO₂ evitate).
- Durata dell’isolamento: 25+ anni, nonostante condizioni artiche.
Tendenze Emergenti
- Sistemi ibridi aerogel + IoT: Monitoraggio in tempo reale delle perdite termiche in impianti LNG offshore.
- Materiali compositi: Fibre di basalto con matrice termoplastica per applicazioni sotto vuoto estremo (-269°C).
- Coatings anticongelanti: Rivestimenti nanostrutturati che respingono il ghiaccio su valvole e giunti.
Approfondimento: Logistica Farmaceutica a Temperature Controllate
Oltre ai reattori, la coibentazione è vitale per:
- Container isotermici: Con PCM (Materiali a Cambiamento di Fase) per mantenere farmaci a +2/+8°C per 96 ore.
- Camere bianche: Isolamento acustico e termico con pannelli in poliisocianurato (Classe 1 antincendio).
Esempio Innovativo:
Un’azienda svizzera utilizza
container con aerogel e GPS termico per il trasporto di vaccini mRNA:
- Precisione termica: ±0,1°C.
- Riduzione perdite: 99,8% (vs 5% della media del settore).
Questi esempi dimostrano come la
coibentazione industriale sia un elemento trasversale, in grado di coniugare efficienza, sicurezza e sostenibilità in settori ad alto impatto tecnologico.
Normative e Standard Internazionali
Le direttive chiave per la
coibentazione industriale includono:
- EN ISO 12241:2022: Standard per il calcolo delle prestazioni termiche
- ASME C1696: Linee guida per l’installazione in ambienti ad alta temperatura
- Direttiva ATEX: Obblighi per impianti in zone a rischio esplosione
In Italia, il
DLgs 102/2014 impone audit energetici obbligatori per le grandi aziende, incentivando interventi di isolamento termico.
Esempi: Coibentazione in una Raffineria
Contesto:
- Problema: Dispersioni termiche su 2 km di tubazioni a 300°C
- Soluzione: Applicazione di mattoni refrattari ceramici + rivestimento in acciaio inox
Risultati:
- Riduzione perdite termiche: 68%
- Payback period: 2.3 anni
- Emissioni CO₂ evitate: 450 tonnellate/anno
Innovazioni nel Settore della Coibentazione
Isolamento "Smart" con IoT: Verso un Controllo Proattivo
L’integrazione di
sensori IoT nei sistemi di coibentazione sta ridefinendo la gestione termica industriale. Questi dispositivi wireless, spesso alimentati a energia solare o tramite energia termoelettrica, vengono incorporati direttamente nei materiali isolanti o nei rivestimenti per monitorare in tempo reale:
- Temperatura superficiale: Rilevamento di gradienti termici anomali (es. +5°C oltre i limiti operativi) tramite termocoppie miniaturizzate.
- Umidità: Sensori capacitivi identificano infiltrazioni d’acqua anche dello 0,1%, prevenendo fenomeni di corrosione sotto isolamento (CUI).
- Integrità strutturale: Accelerometri a basso consumo rilevano vibrazioni o deformazioni del materiale coibentante.
Vantaggi chiave:
- Manutenzione predittiva: Gli algoritmi basati sull’intelligenza artificiale analizzano i dati per prevedere guasti con un anticipo fino a 6 mesi (es. cedimento di giunti in tubazioni).
- Riduzione del downtime del 25%: In una raffineria texana, l’uso di IoT ha tagliato i tempi di fermo da 120 a 90 ore/anno, con un risparmio di €2,3 milioni.
- Ottimizzazione energetica in tempo reale: Sistemi come ABB Ability™ regolano dinamicamente l’isolamento in base al carico termico, riducendo i consumi del 12-18%.
Esempio applicativo:
Nel settore siderurgico, la startup
ThermoShield ha sviluppato un rivestimento smart per altoforni che combina aerogel e sensori LoRaWAN. I dati vengono trasmessi a un dashboard centrale, allertando gli operatori su criticità con un’accuratezza del 99,7%.
Materiali a Cambiamento di Fase (PCM): La Rivoluzione dell'Inerzia Termica
I PCM sfruttano la transizione di fase
solido-liquido per assorbire o rilasciare grandi quantità di calore latente (fino a 200 kJ/kg), stabilizzando le temperature in modo passivo.
Caratteristiche tecniche:
- Intervallo termico: -40°C a +150°C (a seconda della composizione chimica).
- Materiali avanzati:
- Paraffine nanostrutturate: Per applicazioni a medio-bassa temperatura (es. celle frigorifere).
- Sali idrati: Ideali per impianti solari termodinamici (es. impianti CSP in Spagna).
- Bio-PCM: Derivati dall’olio di soia o dalla cera d’api, con impronta di carbonio ridotta del 60%.
Applicazioni industriali:
- Stabilizzazione termica in impianti solari termodinamici:
- I PCM immagazzinano calore durante il giorno e lo rilasciano di notte, aumentando l’efficienza del 30% (progetto EU STAGE-STE).
- Controllo climatico nei data center:
- Pannelli PCM integrati nei server assorbono picchi di calore, riducendo il carico sui sistemi HVAC.
- Logistica farmaceutica:
- Container con PCM mantengono temperature tra +2°C e +8°C per 72 ore senza alimentazione esterna.
Case Study – Industria Alimentare:
L’azienda
ColdChain Tech ha implementato pallet con PCM in grafite espansa per il trasporto di vaccini COVID-19. Risultati:
- Delta termico massimo: ±0,3°C (vs ±2°C dei sistemi tradizionali).
- Riduzione perdite merce: 98%.
Tendenze Future: Dall’IoT 5G ai PCM Ibridi
- Reti 5G per l’edge computing: Abiliteranno analisi dati in tempo reale direttamente sui sensori, riducendo la latenza a <10 ms.
- PCM compositi: Ricerche al MIT combinano PCM con nanotubi di carbonio per una conducibilità termica regolabile (0.1-1.5 W/mK).
- Integrazione con energia rinnovabile: Sistemi PCM accoppiati a pannelli fotovoltaici per alimentare i sensori IoT, creando cicli termici autosufficienti.
Queste innovazioni posizionano la
coibentazione industriale come elemento chiave per la
Industry 5.0, dove efficienza energetica, sostenibilità e connettività avanzata convergono per creare impianti resilienti e carbon-neutral.
Conclusioni: Il Futuro della Coibentazione Industriale
Con un mercato globale che raggiungerà
$82,3 miliardi entro il 2027 (CAGR 5,8%), la coibentazione industriale è destinata a rivoluzionare i processi produttivi attraverso tre pilastri innovativi:
- Materiali nanostrutturati (es. grafene): Questi materiali, con conducibilità termica ultra-bassa e spessori ridotti, permetteranno di isolare impianti critici come reattori chimici e condotti ad alta temperatura senza ingombri. Il grafene, ad esempio, offre una resistenza meccanica 200 volte superiore all’acciaio, abbinata a flessibilità applicativa.
- Digital Twin: Simulazioni 3D per ottimizzare gli spessori: L’integrazione di gemelli digitali consentirà di testare virtualmente le prestazioni termiche degli impianti, riducendo errori progettuali e ottimizzando l’uso dei materiali. Un esempio? Modelli predittivi che calcolano lo spessore ideale di isolamento per tubazioni in base a fluttuazioni di carico e condizioni ambientali.
- Economia circolare: Riciclo del 90% degli isolanti termici: Settori come l’edilizia e la petrolchimica stanno adottando schiume poliuretaniche riciclabili e biopolimeri derivati da scarti agricoli. In Germania, aziende come BASF hanno già avviato programmi per recuperare il 100% degli sfridi di lana minerale.
Queste innovazioni non solo taglieranno i costi operativi (-35% secondo McKinsey), ma accelereranno il percorso verso la
neutralità carbonica, allineandosi a iniziative come il Green Deal Europeo. Per le aziende, investire oggi in coibentazione avanzata significa garantire competitività in un mercato sempre più regolato e sensibile alla sostenibilità.
Il futuro vedrà anche l’ascesa di
sistemi ibridi, come l’abbinamento di aerogel a sensori IoT per monitorare l’usura in tempo reale, e l’adozione di
normative più stringenti sulla tracciabilità dei materiali. Intanto, progetti pilota in Scandinavia dimostrano come il riutilizzo degli isolanti termici possa ridurre i rifiuti industriali del 70%, trasformando la coibentazione da costo a leva strategica per l’economia circolare.